


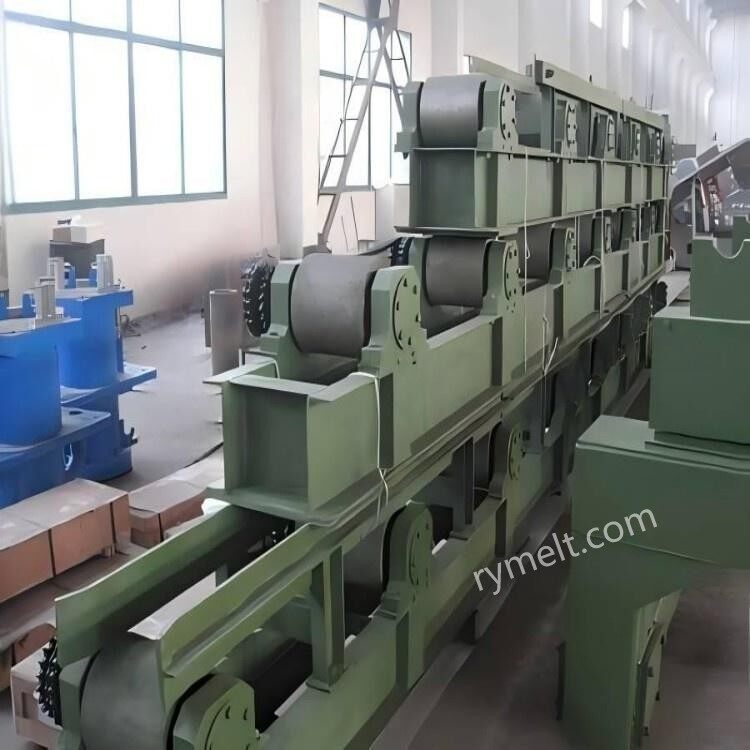
ローラーテーブルの機能
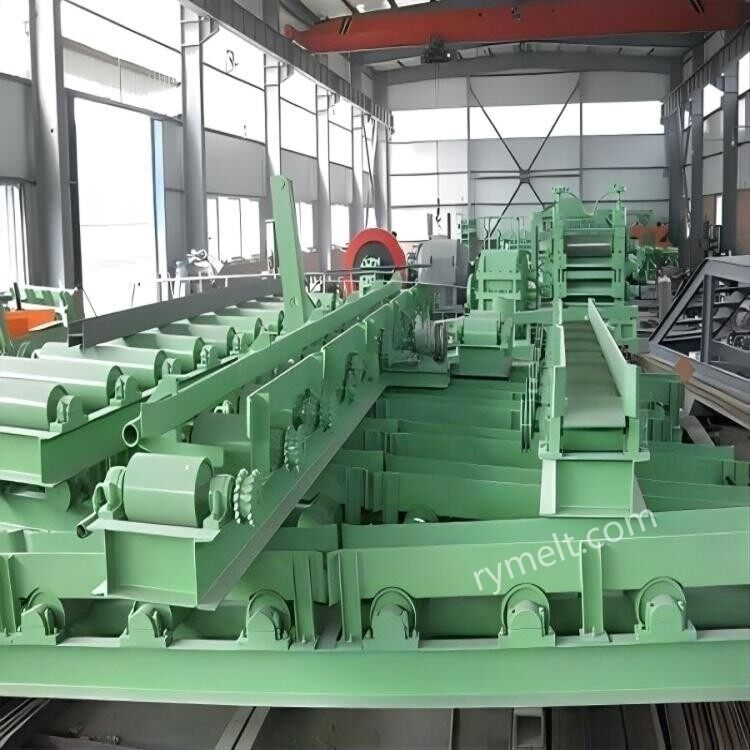
ビレットの支持:連続鋳造プロセスでは、銅の鋳型から溶鋼が徐々に凝固し、ローラーテーブルを介して多数のローラーを介してビレットを支持し、重力による変形を防ぎます。
ビレットの動きをガイドする: ローラーテーブルがローラーを回転させ、所定の移動経路に沿ってビレットをガイドし、ビレットが連続鋳造機セクションをスムーズに通過できるようにします。
ビレット冷却の制御:通常、冷却システムを備えたローラーテーブルは、水スプレーまたはエアロゾル冷却ビレットを通じて、その凝固速度と温度分布を制御します。
ビレットベリーの防止:鋳造ビレットが完全に凝固していない場合、ローラーテーブルのローラー間隔と圧力を適切に配置することで、鋼の内部静圧による鋳造ビレットのベリー変形の発生を防ぎます。
ローラーテーブルの構造
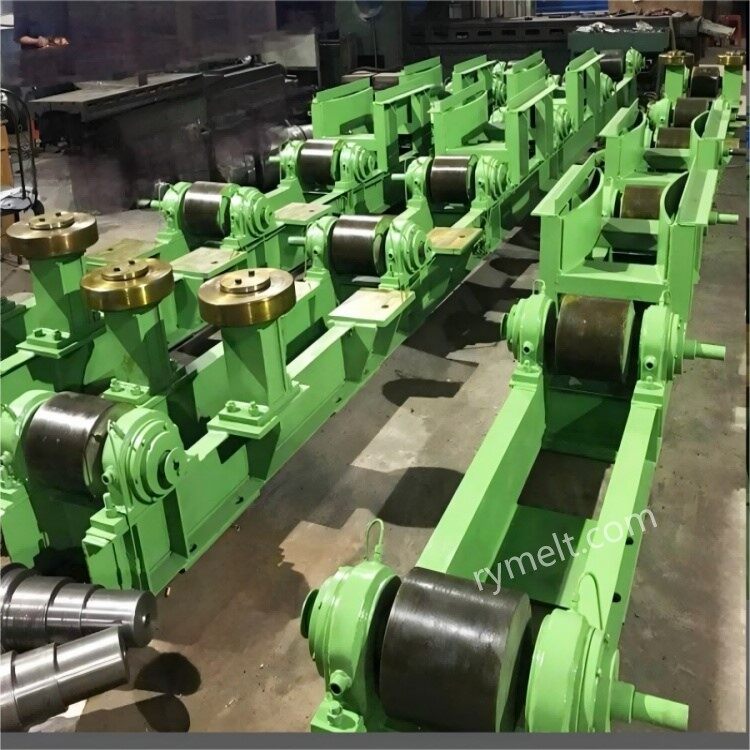
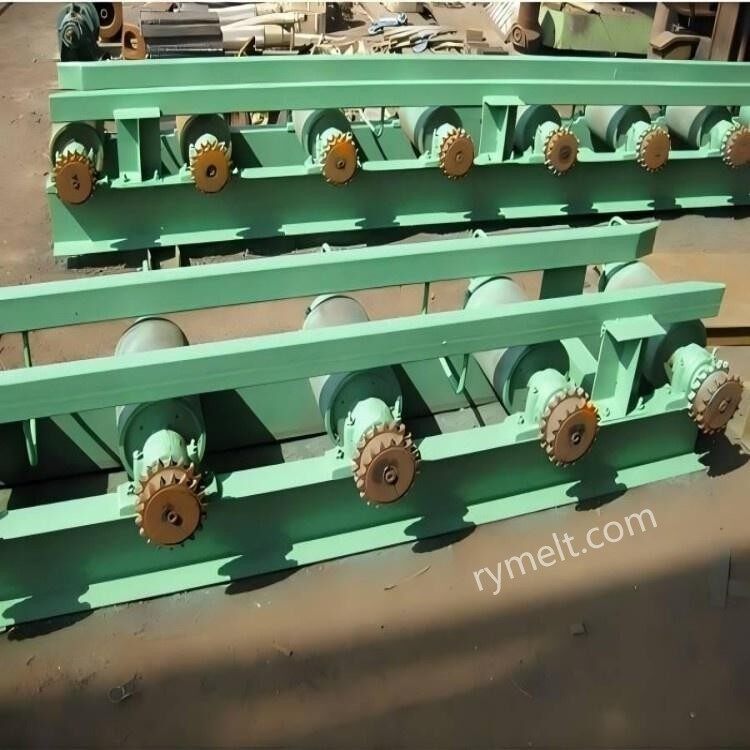
ローラー: ローラーはローラー テーブルの中心コンポーネントであり、通常は高温耐性と耐摩耗性の素材で作られています。{0}}ローラーの配置には分割型と一体型の2種類があります。
軸受およびシール装置:ローラを支持し、その円滑な動作を確保し、冷却水や酸化鉄が軸受内部に侵入するのを防ぐために使用されます。
フレーム: ローラー テーブルのフレームはローラーを所定の位置に保持するために使用され、通常は高温や機械的負荷に耐えられる高張力鋼で作られています。
冷却システム: ビレットの冷却速度を制御するための水スプレーまたはエアロゾル冷却装置が含まれています。
駆動装置: 一部のロールテーブルには駆動装置が装備されており、これはロールを積極的に駆動して回転させ、ビレットの移動を助けるために使用されます。
ローラーテーブル設計のポイント
ローラー間隔: ビレットの厚さと凝固特性に応じて、ビレットの腹部と変形を防ぐために、適切なローラー間隔を設計します。
ローラー径:ビレット表面への影響を考慮し、強度と剛性の要求を満たすローラー径。
冷却強度: 冷却システムの設計では、亀裂や内部欠陥を避けるためにビレットを均一に冷却する必要があります。
材料の選択: ロールとフレームの材料は、高温、摩耗、熱疲労に耐性がある必要があります。
アライメント精度: ロールテーブルのアライメント精度は鋳造ビレットの品質に直接影響します。ロールと鋳造ビレットの中心線が確実に一致するようにする必要があります。
ロールテーブルのメンテナンス
ローラーの摩耗を定期的に確認してください。ローラーは高温および高負荷の条件下で長時間動作するため、摩耗しやすく、定期的に確認して交換する必要があります。
酸化鉄の清掃:ロール表面は酸化鉄が蓄積しやすいため、ビレット鋳造の表面品質に影響を与えないように定期的に清掃する必要があります。
ベアリングに注油する: ロールがスムーズに動作するように、ベアリングに定期的に注油してください。
冷却システムを確認します。ビレットの品質問題を引き起こす可能性のある不均一な冷却を避けるために、冷却水ノズルが滑らかであることを確認してください。
よくある問題と解決策
鋳造ビレットベリー: ローラー間隔が大きすぎるか、冷却強度が不十分である可能性があります。ローラー間隔を調整するか、冷却を強化する必要があります。
ビレット表面の亀裂: ローラーの芯出しが不十分であるか、冷却が不均一である可能性があります。ロールテーブルの芯出しと冷却システムの精度を確認する必要があります。
ローラーの摩耗が早すぎる: 材料の選択が不適切であるか、冷却が不十分である可能性があります。より高性能の材料を交換するか、冷却を最適化する必要があります。
連続鋳造機のロールテーブルの設計、製造、および連続鋳造生産のメンテナンスは非常に重要であり、ロールテーブルの構造と作業パラメータを合理的に最適化することで、鋳造ビレットの品質と生産効率を効果的に向上させることができます。
パラメータ
| スラブ鋳造機 | ビレット鋳造機 | 異形鋼片連続鋳造機 | |
| ローラー径 | 300~500mm | 150~300mm | 200~400mm |
| ロール本体の長さ | 1200~2500mm | 800~1500mm | カスタム-の非対称構造 |
| 冷却水の流れ | 100~200 m³/h | 50~100 m³/h | 80~150 m³/h |
| 駆動力 | 30~100kW/グループ | 15~50kW/グループ | 20~80kW/グループ |
当社はローラーテーブルの生産とマーケティングにおいて長年の経験があり、専門の技術者が顧客、生産、加工の個別のニーズに応じて対応します。上記のパラメータデータは参考として使用できます。特定のニーズがある場合は、お気軽にお問い合わせください。


